El laminador es el equipamento clave de la etapa de pretratamiento deecoinas oleaginosas: su sistema hidraulico acciona los rodillos para ejercer alta presion sobre las hojuelas de semilla. Su circuito hidraulico soporta durante largos periodos picos de presion, aceite de soja o hidraulico y vibraciones del equipo; cualquier fuga provoca no solo paradas no planificadas, sino tambien riesgo de contaminacion con aceite alimentario. Desde el punto de vista de la ingenieria, este articulo revisa la seleccion, el trazado y la verificacion de mangueras y conjuntos de tubo de acero.
1. Conocer primero las condiciones: fluido, presion y temperatura
La presion punta tipica de un circuito hidraulico de laminador se situa entre 16 y 35 MPa, y la presion alterna de los rodillos genera picos de presion marcados; el fluido es principalmente aceite hidraulico antidesgaste, con salpicaduras de aceite de soja alrededor del equipo. La temperatura varia entre la ambiente y 80 °C segun el regime. El primer criterio de seleccion no es solo la presion nominal, sino la vida a fatiga por pulsos y la compatibilidad con el fluido.
2. Seleccion de mangueras hidraulicas
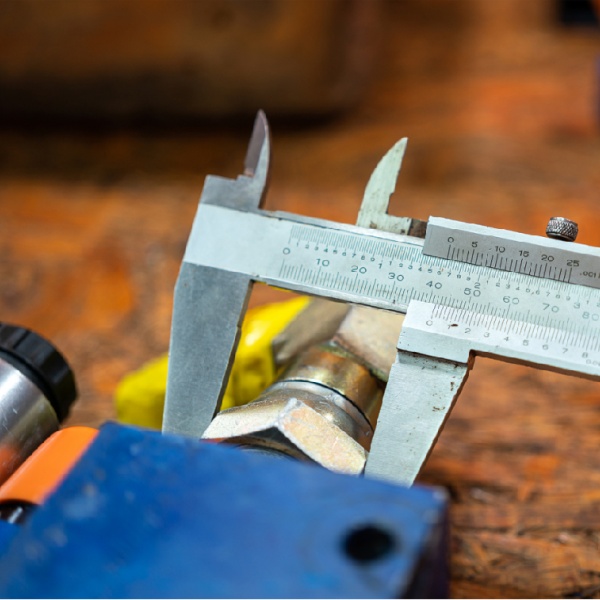
Una manguera hidraulica se compone de capa interior, capa de refuerzo (trenza o espiral de acero) y capa exterior. Para tramos de presion media sirve el SAE 100R2AT (trenza de acero de dos capas); para zonas de alta presion y fuertes pulsos se recomienda una estructura en espiral 4SP / 4SH. Los acoplamientos prensados deben prensarse segun la norma del fabricante, controlando la dimension del prensado, y cada unidad se somete a prueba de presion individual antes del envio.
Verificamos la fiabilidad de los conjuntos mediante un ensayo de rotura a presion ultraalta de 400 MPa, unas 10 veces la presion de trabajo estandar y muy por encima de la intensidad de verificacion habitual del sector, lo que elimina los defectos de lote en origen.
3. Seleccion de conjuntos de tubo de acero
Para tramos fijos, largos y que requieren rigidez, son preferibles los conjuntos de tubo de acero inoxidable sin costura de estirado en frio / laminado en frio de precision: conformados por doblado CNC, con acoplamientos de casquillo o soldados, alta limpieza interior y mejor resistencia a la presion y durabilidad que las tuberias convencionales. El principio de trazado es: tubo de acero en tramos fijos, manguera en tramos moviles o vibratorios, ambos complementarios.
4. Trazado y montaje
Respete el radio de curvatura minimo especificado; se prohiben la torsion y los codos cerrados;
Fije los tubos de acero con abrazaderas para aislar la vibracion del equipo;
Evite concentraciones de tension en las uniniones; utilice reductores cuando sea necesario;
En zonas de alimentos, fijese en el material y la limpieza para reducir el riesgo de contaminacion por fugas.

5. Verificacion y lista de comprobacion en planta
La verificacion en fabrica incluye presion de rotura, fatiga por pulsos y limpieza. Antes de la instalacion en planta compruebe: correspondencia de los acoplamientos, ausencia de danos por prensado, cumplimiento del radio de curvatura, colocacion de abrazaderas y ausencia de pretension por torsion.
Ejemplo de aplicacion: en la renovacion de un laminador hidraulico, Nantong Jiliang eligio las mangueras hidraulicas KUNGFLEX para sustituir la tuberia antigua. Tras la verificacion por rotura a 400 MPa, el lote se entrego, la tasa de fugas disminuyo notablemente y las paradas no planificadas se redujeron. El suministro directo desde la fabrica de origen junto con un sistema ISO 9001 es una eleccion pragmatica para la fiabilidad de los circuitos hidraulicos en la transformacion de cereales.
Si necesita apoyo de seleccion, facilitenos los parametros de operacion (presion, fluido, temperatura, conexion) y le propondremos una combinacion de manguera y tubo de acero con validacion de muestras.